


1.Quali difetti vengono controllati principalmente durante l'accettazione della qualità della superficie dei coil laminati a freddo-? Come viene determinata l'accettazione?
La qualità della superficie è un obiettivo chiave dell'ispezione visiva e devono essere controllati i seguenti difetti tipici:
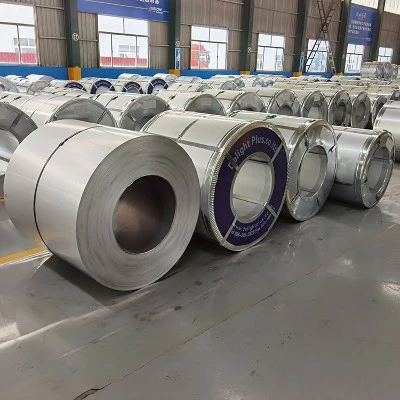
Ruggine: ruggine giallastra-marrone, rossa o macchie nere, visibili soprattutto sui bordi o dove l'imballaggio è danneggiato. È accettabile una leggera ruggine che può essere rimossa; ampie aree di ruggine grave sull'intero rotolo sono inaccettabili (inferiori allo standard). Graffi/Intaccature: Scanalature longitudinali o trasversali sulla superficie, che possono essere palpate con la mano. Sono accettabili graffi intermittenti e leggeri o assenza di graffi; i graffi periodici che sono notevolmente tattili e ostruiscono l'unghia non sono accettabili. La stampa a rullo con irregolarità periodiche, di dimensioni e forma uniformi è accettabile se non ha alcuna sensazione tattile; non è accettabile se presenta una sensazione tattile e presenta micro-fessure lungo la stampa a rullo.
2.Come controllare la precisione dimensionale dei coils laminati a freddo-?
L'accettazione dimensionale prevede principalmente la misurazione dello spessore e della larghezza, richiedendo l'uso di strumenti come micrometri o calibri:
Misurazione dello spessore: Effettuare le misurazioni in punti ad almeno 15 mm dal bordo interno. Per ogni rotolo, prendi almeno tre sezioni: l'inizio, la parte centrale e la fine e misura più punti in ciascuna sezione.
Misurazione della larghezza: misurata lungo la direzione della larghezza del rotolo. La deviazione consentita per il nastro di acciaio con bordo tagliato è 0~+3mm, mentre per il bordo non tagliato è 0~+5mm.

3.Quali sono i criteri di accettazione per la forma della piastra (irregolarità, bombatura)?
I problemi di forma del foglio possono influenzare le lavorazioni successive come il livellamento e lo stampaggio e richiedono un'attenta ispezione.
Inferiore o uguale a 1000 mm 3 mm 3 mm 2 mm
1000-1250 mm3 mm3,5 mm3 mm
Deformazione: la lamiera d'acciaio si deforma contemporaneamente sia nella direzione longitudinale che trasversale. Ciò è solitamente causato da un raffreddamento non uniforme o da impostazioni errate della lisciatrice. Una deformazione grave dovrebbe essere respinta.
4.Come controllare la qualità delle bobine (bordi torreggianti, traboccanti, bobine collassate)?
I problemi relativi alla forma della bobina influiscono sui processi di sollevamento, svolgimento e ricottura. In fase di accettazione è necessario verificare:
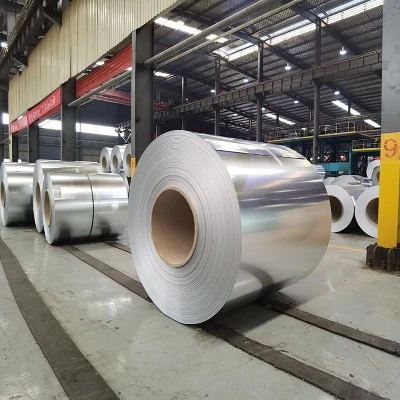
Torreggiante (bordi disallineati): la parte superiore e inferiore della bobina non sono uniformi, con ciascuna bobina più alta o più bassa della precedente. Standard consentito: altezza del bordo di tracimazione locale inferiore o uguale a 3 mm; altezza di trabocco imponente all'interno del nucleo del diametro interno della bobina entro 15 bobine Inferiore o uguale a 10 mm.
Bordo traboccante: i bordi della bobina non sono uniformi, solitamente a causa di un allineamento inadeguato o di una forma inadeguata della piastra durante l'avvolgimento. Le bobine che superano gli standard di cui sopra dovrebbero essere sottoposte a finitura.
Bobina collassata: la forma della bobina è notevolmente non-circolare, presente nelle bobine interna, esterna o centrale. Standard consentito: ellitticità della bobina interna inferiore o uguale a 15 mm. Le bobine collassate sono solitamente causate dalla compressione dell'impilamento o dalla tensione di avvolgimento instabile. Le bobine crollate dovrebbero essere fotografate e il loro impatto sull'uso valutato.
Diametro interno: il diametro interno standard dei coils in acciaio laminato a freddo- è 508 mm (610 mm per i coils decapati). Durante l'accettazione, deve essere confermato che soddisfa i requisiti dell'attrezzatura di svolgimento.
5. Quali strumenti sono necessari per l'ispezione visiva? Come gestire le non-conformità?
Strumenti di ispezione comuni:
Micrometro/spessimetro ad ultrasuoni: misura lo spessore
Metro a nastro/calibri in acciaio: misura la larghezza e l'altezza di troppopieno
Righello/spessimetro destro: misura irregolarità e campanatura
Righello per l'ispezione della qualità: determina rapidamente se le lacune e gli eccessi superano gli standard (strumenti autoprodotti comunemente utilizzati da aziende come Wuhan Iron and Steel Logistics)
Tester di rugosità superficiale: misura il valore Ra della rugosità superficiale e il conteggio dei picchi, facendo riferimento allo standard GB/T 2523-2022
Rilevatore di profilo: misura il profilo delle bobine di acciaio, facendo riferimento allo standard YB/T 6020-2022 (applicabile alle bobine di acciaio laminate a freddo con uno spessore inferiore o uguale a 3,0 mm)
Procedura di gestione non-conforme:
Interrompere immediatamente lo scarico, scattare foto e video come prova e registrare la posizione, l'estensione e i dati di misurazione dei difetti.
Compilare il modulo di registrazione dell'accettazione, conservare campioni o sigillare parte della merce.
Avvisare il fornitore e il trasportatore entro 24 ore e negoziare una soluzione.
Invia un reso, uno scambio, un'accettazione di downgrade o un reclamo in base ai termini del contratto.
Per difetti minori è possibile negoziare un'accettazione agevolata con detrazione della corrispondente differenza di prezzo.
Nota: per applicazioni con requisiti elevati-come lamiere di acciaio per automobili e lamiere di acciaio per elettrodomestici, si consiglia di incaricare un laboratorio di terze parti-per la ri-ispezione e la conferma prima della lavorazione.